干了十几年铝合金冶炼设备,这两年最大的感受就是:老板们越来越舍得在后道自动化上砸钱了。
前阵子,河北一个做铝锭的老李找我喝茶,急得直拍大腿。他车间里铸锭机一开,铝锭哗啦啦地出来。以前安排了6个工人三班倒,拿着铁钳子搬。现在倒好,年轻人宁愿去送外卖,也不愿意在高温底下烤着。好不容易招来的大叔,干了三天,脚背烫了一下,赔了钱不说,产线还停了一天。
老李想上一套全自动铝锭机器人码垛机。但他跑去看了几家厂,有报几十万的,有说必须要挖个几米深的基坑的,还有说夹具根本抓不牢15公斤大锭的,把他彻底搞晕了。
其实,买码垛机,千万别光听销售吹“这机器人多牛”,一定要看它和你的车间适配度。今天,我就掏心窝子给你讲讲,选型必须要盯准的4个死磕点。
第一点:坚决不挖基坑,能省下一大笔钱
很多传统的门架式码垛机,必须要在车间正中央挖一个大基坑,把机械结构埋进去。这玩意儿对土建要求极高。如果你厂房是租的,房东根本不让你动地坪;就算是你自己的厂房,挖基坑、做防水的钱,加上耽误的生产时间,也是一笔不小的隐形账。
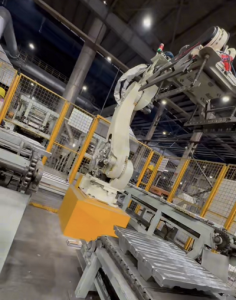
所以,我通常都建议客户选六轴机器人码垛机。像我们研宝配的发那科(FANUC)或 ABB 的机械臂,直接安装在地面上,完全不需要挖基坑。不仅节约了占地,以后你要是搬厂房,拆了就能拉走,灵活得很。
第二点:换模具的时候,你的机器能不能“一键切型”?
铝厂的产品线从来不是单一的。今天客户要 6公斤 的轮毂锭,明天要 15公斤 的复化锭。如果码垛机是个“死脑筋”,每次换模具都要让维修工去现场重新调抓手、改程序,那效率全耽误了。
选型时,一定要确认设备有没有“配方记忆”功能。我们给客户做的系统,操作工只需要在触摸屏上点一下“15KG锭”,机器人的运行轨迹、摆放的阵列角度、抓取的频次,在1秒钟内自动切换。这叫一机多用,懂行的老板最看重这个。
第三点:抓手扛不扛得住高温?节拍跟不跟得上?
铝锭刚脱模的时候,温度有两三百度。你要是用普通橡胶或者普通的抓取夹具,用不了俩月就烤变形了。必须得用我们这种定制的重型抓手(通常是耐高温合金,尺寸 800×800mm,最大能提升 150kg),而且上面得配好隔热护套。
另外,很多老板买回去发现产能上不去,原因是“机器人抓得太慢,铸锭机在等它”。这就考验厂家的编程功底了。买之前,算算你的铸锭线一小时出多少吨(比如15吨/小时)。在保证安全的前提下,研宝的工程师会把机器人的空行程压缩到极致,采用多点同时抓取,确保机器人像齿轮一样,死死咬住前道设备的节拍。
第四点:如果你是两条线,千万别买两台机器
大厂车间经常是两台铸锭机并排跑。如果一台铸锭线配一台码垛机器人,那太亏了。
现在的主流玩法是“双线同步码垛”。你用一台机器人,通过铺在天花板或地面的导轨(地轨),让机械臂在两条线之间来回滑行。左边铸锭机出锭了,它就跑去左边抓几盘叠好;右边出了,再滑过去。配合高敏感度的安全光栅,这种方案能省下一台机器人和一半的占地面积,性价比极高。
张总帮你算笔实在账:
一套机器人码垛机,算上安全围栏和安装,通常也就几十万。你拿这笔钱,除以车间里那几个搬运工的年薪(加上社保、高温补贴、工伤风险),撑死大半年,这笔钱就省出来了。更别提因为垛形整齐,叉车运输不再倒塌破损,省下的那些损耗。
如果你还在用人工搬铝锭,听我一句劝,别等了。看看我们 南通研宝智能装备有限公司 这套 全自动机器人码垛机 的现场实测视频,或者带个锭子来我们海安工厂,我们直接现场试机给你看。买设备,买个踏实。