在“双碳”目标的大背景下,再生铝行业迎来了爆发期,但同时也面临着极其严峻的成本考验。废铝里的杂质多、烧损大、产生的铝灰难处理,这“三座大山”压垮了不少利润微薄的再生铝厂。
今天,我想复盘一下我们与国内知名再生铝企业——大正铝业(Delta Aluminum)的深度合作。在这个项目中,我们不仅交付了熔炼炉,更提供了一套从“废料入炉”到“铝锭码垛”再到“铝灰渣处理”的整厂闭环解决方案。
一、 痛点直击:大正铝业面临的“再生”难题
作为行业龙头,大正铝业对铝合金的品质要求极高。但在扩产规划中,传统的单室熔炼炉成了瓶颈:
-
烧损率居高不下:再生铝(废铝边角料、易拉罐等)在单室炉里反复翻动、打渣,与空气接触面积大,金属氧化烧损往往高达 3%-5%。
-
铝灰处置违规风险:熔炼产生的大量热铝灰(温度高达800℃),如果自然冷却,不仅里面的金属铝会继续氧化,还存在极大的火灾隐患和环保污染风险。
-
铸锭线依赖人工:高温铝液浇铸、脱模后,还要靠人工搬运、码垛,不仅工人劳动强度大,安全隐患也高。
二、 研宝方案:双室炉 + 铝灰处理闭环
经过南通研宝技术团队的实地勘察与物料化验,我们为大正铝业定制了这套“联合舰队”:
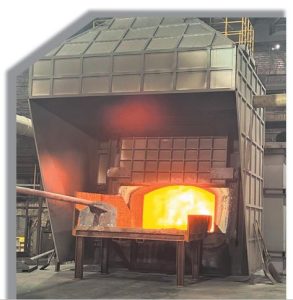
1. 蓄热式双室熔铝炉:锁住烧损的第一步
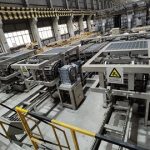
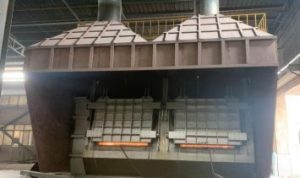
我们配置了大型双室炉。废铝在熔化室快速熔化后,纯净的铝液通过通道流入静置室进行保温精炼。这种物理隔离,使得扒渣、加料等操作都在熔化室完成,不会扰动静置室的铝液,极大地减少了氧化膜的产生。
2. 自动铸锭与机器人码垛:
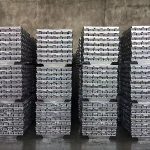
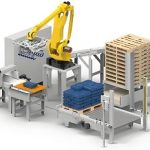
配套了 25 米长的全自动链式铸锭机,浇铸速度变频可调。后道直接联动机械臂进行自动抓取码垛,彻底告别人工在高温下的重体力劳动。
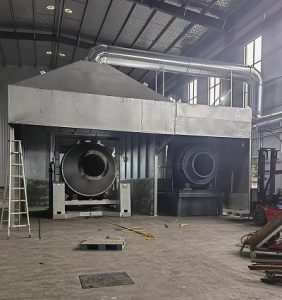
3. 回转炉 + 冷灰桶系统:把铝灰“吃干榨净”
这是本项目最核心的增值点。熔化室扒出的 800℃ 高温热铝灰,直接送入南通研宝的回转炉。通过旋转搅拌和加入特定调和剂,把灰里夹带的金属铝液“逼”出来,再次回收。提炼后的废灰,进入筛分式冷灰桶,在最短时间内(15分钟内)水冷至 50℃ 以下,避免二次燃烧烧损,最后分类打包。
三、 现场实施细节:大正铝业的严苛验收
大正铝业的项目负责人非常懂行,在设备安装调试阶段,对我们提出了极其严苛的要求。
-
耐火材料打结:为了保证炉衬寿命,研宝的筑炉师傅对炉底的抗渗层、渣线层进行了多层交叉打结,并使用了高精度的激光测温仪监控烘炉曲线,确保水分完全排除。
-
联动调试:双室炉的铝液放出口,与铸锭线的分配鼓对接口必须严丝合缝。我们的工程师在现场连续熬了三个通宵,配合 PLC 编程,终于将“一键自动浇铸”与“机械手抓取节拍”完美同步,绝不让铝液在模具里等待。
四、 实测数据与客户反馈
设备投产后,大正铝业的财务和生产部门做了一次复盘核算,数据给出了最真实的答案:
-
金属回收率:双室熔炼配合回转炉处理,将综合烧损率从原先的 4% 硬生生降到了 1.8% 左右。按他们年产 10 万吨铝锭计算,单这一项挽回的损失极其可观。
-
人工成本:全自动铸锭线与码垛系统的接入,让后道车间直接减员 6 人,且生产节拍比人工时快了一倍。
-
环保合规:配套的低压脉冲布袋除尘器全开,氮氧化物与粉尘排放均远低于广东省当地环保指标。
大正铝业的负责人后来跟我们说:“买研宝的设备,一开始看中的是你们的双室炉技术,但真正让我惊喜的,是这套。不仅解决了环保大麻烦,还帮我们多抠出了一台炉子的钱。”
研宝写给再生铝同行的选型建议:
如果您也做再生铝、铝型材或铸造,在选购设备时,千万别只问“炉子多少钱一吨”。
-
算算烧损账:双室炉比单室炉贵一点,但如果能把烧损降下 1.5 个百分点,这几十万的投资几个月就回本了。
-
环保要从源头做起:铝灰不是垃圾,是钱!一定要配置合格的冷灰桶和回转炉。热灰直接露天冷却,既烧钱又违规。
-
铸锭线要成套上:自动分配鼓和自动码垛机,是现在规模化铝厂的标配,省下的人工费一年能买好几个机器人。
从单台设备到整厂规划(EPC),南通研宝一直致力于用最扎实的工艺,帮冶炼企业抠利润。如果你在废铝处理或熔炼产线升级上有任何难题,欢迎联系我们,我们可以为你做一套量身定制的方案。