做有色金属冶炼设备这行十几年,我经常跟客户说一句话:买熔铝炉,表面买的是钢铁疙瘩,实际买的是一套“热平衡”解决方案。
最近很多北方客户问我:“张总,我们东北天气冷,天然气贵,环保查得又严,选什么炉子好?”正好,今天我就拿 2018年10月我们在东北吉林交付的一台“双室蓄热式熔铝炉” 的真实案例,给大家掏心窝子讲讲选型的关键指标,以及当时的安装调试全纪实。
一、 项目背景与痛点:2018年东北那个提前到来的“冷冬”
时间倒回2018年10月。吉林长春的一家老牌汽车压铸件厂找到了我们。
东北的10月,晚上气温已经跌破零度。他们车间原来用的是两台老式坩埚炉,面临三个致命痛点:
-
热损失极大:车间冷,老炉子保温差,铝液出汤到压铸机的温降非常快,导致废品率飙升。
-
天然气表“转疯了”:老设备热效率连 40% 都不到,大量热量跟着黑烟跑了,吨铝天然气单耗居高不下。
-
烧损严重:炉膛温度控制不精准,铝液表面氧化严重,一炉铝化下来,表面全是一层厚厚的灰渣,金属损耗让老板肉疼。
二、 选型逻辑:为什么是“双室 + 蓄热式”?
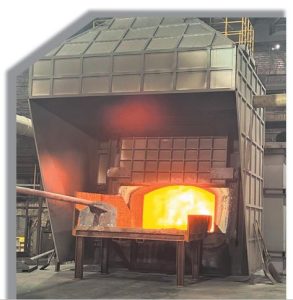
经过现场勘测,我给他们推荐了研宝的核心产品:天然气双室蓄热式熔铝炉(容量 5T)。
为什么这么选?这里科普几个行业硬参数:
-
为什么选“双室”?
传统单室炉(熔化室和取汤口在一起),每次扒渣、加料都会扰动铝液,导致氧化夹杂增加。双室炉分为“熔化室”和“静置室”,中间有通道相连。废铝在熔化室快速熔化,纯净的铝液流入静置室保温,出来的铝液纯净度极高,非常适合他们做高要求的汽车压铸件。 -
为什么选“蓄热式”?
东北天然气贵啊!蓄热式燃烧系统,简单说就是利用炉子排出的高温烟气(几百度的废气)去预热进入炉膛的冷空气。冷空气预热到几百度再燃烧,火焰辐射能力倍增,综合热效率能直接拉到 85% 以上。
三、 交付纪实:零下环境下的“硬核”安装与烘炉
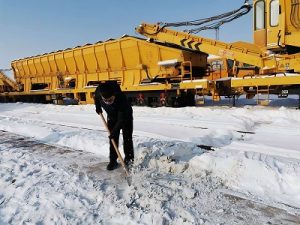
2018年10月底,设备抵达吉林。由于气温太低,施工比南方要严苛得多:
-
管道防冻:现场所有的水管、气管全部加装了电伴热带和保温棉,防止冻裂。
-
科学烘炉:炉衬是高档耐火浇注料,在零下环境绝对不能猛火烧。张总我亲自盯着现场,制定了 “三段式升温曲线”:第一天保持 150℃ 除水气,第二天升温至 350℃ 排除结晶水,第三天缓慢升温到 800℃ 以上。整整烘了 5 天,确保了炉衬寿命。
-
点火调试:经过半个月的安装调试,11月中旬正式投料。当自动点火系统瞬间响应,蓄热烧嘴发出蓝色的火焰,炉膛压力稳稳锁定在微正压状态,大家悬着的心才放下来。四、 运行实测数据(重点!)
经过一个月的稳定运行,客户做完月度复盘,数据非常有说服力:
-
熔化率:实测达到 4.5吨/小时(完全满足其压铸车间连续作业)。
-
天然气单耗:从原来的 95Nm³/吨铝,直接降到了 65Nm³/吨铝(省了将近 30% 的燃料费)。
-
金属烧损率:通过双室隔离和微正压控制,烧损率被死死压制在 1.2% – 1.5% 之间。
-
环保指标:氮氧化物排放实测低于 140mg/m³,完美通过当地环保局的抽查。
张总的选型建议(建议收藏)
如果你也在看熔铝炉,尤其是北方或严寒地区的同行,听我一句劝:
-
别只看吨位,要看“熔化率”:很多小厂标5吨,其实是“保温量5吨”,熔化率只有几百公斤,根本跟不上你的压铸节拍。
-
算总账,别省小钱:蓄热式系统比普通炉子贵几万块,但在天然气能耗上,最多大半年就能把这笔差价省回来。
-
防寒保暖是命脉:极寒地区,炉体外侧一定要加装双层保温隔热层,所有的排烟管道必须保温,否则再好的燃烧器也白搭。
如果你对这款双室熔铝炉感兴趣,或者想了解具体的产能测算,可以去看看我们 南通研宝智能装备 的详细 产品参数页,或者直接在网站里联系我们。
