项目背景:环保严查下的“生死大考”
2021年,对于广东地区的再生铝企业来说,是极其难熬的一年。环保督察组的高频次暗访,让很多还在用老旧反射炉的厂家纷纷停业整顿。
位于广东的宏拓铝业,是一家年产十万吨级的大型铝合金锭生产企业。虽然他们用的是天然气,但车间里的两台老式单室反射炉依然出了大问题。
“陈总,环保局的在线监测数据又报警了,氮氧化物一直卡在 200mg/m³ 下不来,再这样下去咱们这条线要被迫停产了。”车间主任急匆匆地跑进生产总监陈总的办公室。
更让陈总心疼的是另一个“隐形痛点”:铝灰处理。
老炉子烧损大,每天扒出来的热铝灰(温度高达800度)直接露天堆放自然冷却。不仅存在极大的火灾隐患,铝灰里夹带的那些极细小的金属铝水,在高温下全部氧化成了灰渣,根本没法回收。“这哪是扒渣,这扒的都是我的利润啊!”陈总看着每个月高额的烧损账单,下定决心要对熔炼和后道处理系统进行全面升级。
解决方案:南通研宝双室蓄热熔炉 + 闭环铝灰处理
2021年5月,陈总找到了我们 南通研宝智能装备有限公司。经过对废料成分和环保指标的深度分析,我们打出了一套“前端降耗+后端回收”的组合拳:
-
前端定海神针:双室蓄热式熔铝炉
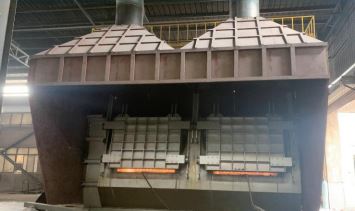
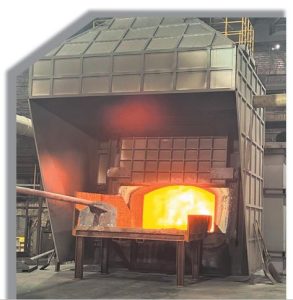
我们为其配置了 15 吨级的天然气双室炉。熔化室负责快速化料,静置室负责铝液提纯保温。最关键的是,我们搭载了蓄热式低氮燃烧系统。它通过回收烟气余热来预热冷空气,使天然气燃烧得极其充分,不仅大幅降低了单吨能耗,更将氮氧化物的排放浓度死死压制在 150mg/m³ 以下,直接跨过了环保红线。 -
后端利润收割机:回转炉 + 筛分式冷灰桶
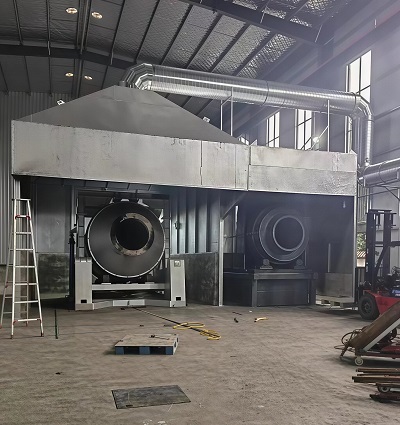
这是整个方案的核心。双室炉扒出的高温热铝灰,不再落地,而是直接通过行车吊入我们的回转炉。在旋转和特定添加剂的帮助下,把灰里包裹的铝水彻底“榨”出来。榨干后的废灰,立刻进入我们的筛分式冷灰桶,通过水喷淋热交换,在极短时间内将温度从 800℃ 降到 50℃ 以下,彻底杜绝了残余铝的二次燃烧烧损。
运行数据:环保过线,利润提升
设备在 2021 年底完成了安装调试。半年后,陈总在饭桌上跟我算了这笔账,数据清清楚楚:
-
环保过关:环保局突击抽检,现场实测氮氧化物排放稳定在 120mg/m³ 左右,粉尘排放远低于标准。产线彻底摆脱了停产的达摩克利斯之剑。
-
金属回收率暴增:凭借回转炉的提取和冷灰桶的快速降温,铝灰中的金属铝回收率提升了近 15%。按照他们每天产出的铝灰量,每个月硬生生多“捡”回来几十吨铝锭。
-
能耗下降:蓄热式双室炉的天然气单耗,比之前的旧设备降低了约 25%。
-
人工减半:冷灰桶实现了自动筛分、自动装袋,原本处理铝灰的 3 个工人,现在只需 1 个人开着叉车转运即可。
陈总后来跟同行感慨:“以前总觉得环保设备是往里砸钱,现在才知道,跟研宝这套系统配合,环保达标了,利润反而还变厚了。”
现场实拍图