项目背景:两条铸锭线,6个搬运工,天天像“打仗”
2023年初,位于浙江宁波的一家大型汽车压铸件企业(主要生产新能源车电机壳体、变速箱壳体)迎来了产能大爆发。
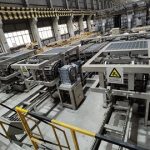
为了满足订单,他们车间里上了两台 15吨 的集中熔炼炉,并排连着两条全自动铸锭线,同时生产 A356 和 ADC12 铝合金锭。
产线一开,后道的压力瞬间爆表。压铸车间李总回忆说:“以前单线的时候,人工搬勉强能跟上。现在双线同时出锭,6个工人三班倒,拿着铁钳子夹铝锭,稍微慢一步,铝锭就在地上堆成了山。”
痛点一:双线夹击,安全事故频发
两条线并排跑,工人得左右兼顾。铝锭刚脱模时温度极高,加上双线同时抓取,极易发生磕碰烫伤。半年内车间出了两起工伤,招工更是难上加难。
痛点二:叉车倒垛,被客户扣罚
人工码放难免高低不平。因为压铸件对铝锭的堆叠精度有要求,好几次叉车把码好的托盘运往仓库时,发生倒塌,整托盘的铝锭散落一地,不仅磕坏了表面,还被下游车企客户以“运输不规范”为由扣了货款。
痛点三:换型太折腾,停线等不起
汽车压铸件规格多,铝锭模具从 6KG 到 10KG 之间频繁切换。以前人工码垛,每次换模具,班长都得在现场重新指挥工人改变摆放姿势,效率极低。李总迫切需要一套能“自己管自己”,还能一键换型的系统。
解决方案:南通研宝“一拖二”地轨机器人码垛系统
在考察了多家码垛设备供应商后,李总找到了 南通研宝智能装备有限公司。
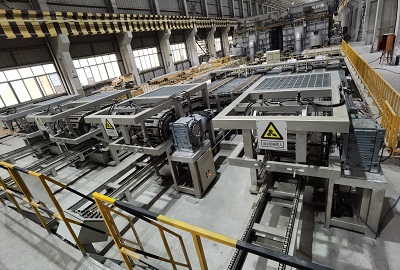
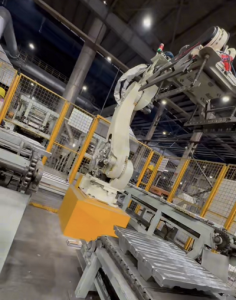
针对“双线并排”的特殊工况,研宝的技术团队给出了一个极具性价比的方案:不买两台机器人,用一台发那科(FANUC)六轴机器人,配合直线地轨(滑台)来实现“双线同步码垛”。
-
一拖二双线共享:机器人在中间的滑台上左右移动。左侧出锭,它滑到左侧抓取;右侧出锭,滑到右侧堆垛。占地比两台独立机器人小了近 40%。
-
彻底告别基坑:这套系统直接安装在地面硬化的地轨上,完全不需要挖基坑,非常适合他们这种厂房已经建好多年的老车间。
-
PLC配方记忆换型:研宝的电气工程师在系统中写入了 6KG、8KG、10KG 三套码垛方案。操作工在触摸屏上点一下当前锭型,机器人瞬间切换运行轨迹、抓取数量和摆放层数。
现场交锋:抢节拍,拼精度
2023年4月,设备进场安装。考验研宝工程师的是“节拍匹配”。
“你们的机器人滑过去的时候,右边的铸锭机会不会因为等太久,铝锭温度降下来了?”李总提出了一个非常专业的问题。
为了解决这个问题,我们的工程师在现场熬了三个通宵。优化了机器人的 PLC 运动控制算法,将滑台移动和机械臂抓取的动作合并同步进行,实现“边走边伸臂”。最终,双线交叉作业下,没有任何一条产线因为码垛而延误节拍。
调试抓手时,因为铝锭表面温度有两三百度,我们专门配了耐高温合金抓手,并加装了隔热风冷装置。现场实测连续抓取 2000 次,抓手表面温度依然在安全范围内,彻底解决了夹具受热变形的隐患。
运行数据:李总笑了,账算平了
2023年6月,这套系统正式投产。大半年运行下来,李总在年度总结上用这组数据给这次技改打了满分:
-
人工锐减:原本双线共 6 名搬运工,现在只需 1 名巡检员。剩下的 5 个人,李总把他们调去了新开的新能源壳体加工线,人力成本相当于硬生生省出了 40 万/年。
-
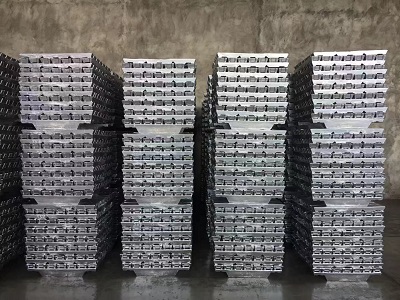
零倒垛:机器人几何级精度的摆放,让铝锭垛形如同切出来的豆腐块,叉车搬运稳如泰山,彻底解决了倒垛问题。
-
10秒换型:换模具的时间从以前的十几分钟(含工人适应),缩短到现在的触摸屏10秒切换,实现无缝衔接。
-
安全零事故:投产至今,高温岗位再无砸伤烫伤事故。
李总在项目验收单上签字时,拍了拍我们调试工程师的肩膀:“一台机器管两条线,还是你们研宝懂车间的实际账。这钱花得值!”
现场实拍图