我们集团主要涉及特种钢材的生产。为了优化炉料结构,我们需要新建一个车间,用铝锭自己熔炼高纯铝液,用于钢水脱氧以及部分特种合金的铸造。
做钢铁的对温度、能耗和安全性极其敏感。经过多方考察,我们最终在2017年选定了南通研宝智能装备的 5吨双室蓄热式熔铝炉,并在2018年5月顺利完成交付投产。
今天,我从我们甲方客户的视角,把这条产线从零到一的全过程给大家复盘一下,给东北地区的同行们做个参考。
一、 询盘与现场勘察(2017年7月 – 8月)
2017年夏天,我们在网上发出了采购需求。南通研宝的张总(张总)亲自带着技术团队飞到了哈尔滨。
-
现场测绘:我们厂区老车间布局很挤,张总带着人在现场拉皮尺,仔细记录了厂房的梁下净高、立柱跨度、天车轨顶标高等数据。回去后,他们给我们传了一份非常详细的 现场尺寸图纸(CAD格式),并规划了设备摆位。
-
选车间与排风:因为是钢铁厂,对环保排风要求极高。最终我们敲定了一个长 30 米、宽 15 米的独立跨间。研宝团队提前规划了除尘管道走向,确保烟尘能达标排放。
二、 方案落地与签订合同(2017年9月 – 10月)
图纸确认后,张总团队给出了“蓄热式双室炉 + 自动投料机”的整体方案。
-
为什么选双室? 我们做脱氧铝块,对铝液纯净度要求极高。双室炉(熔化室+静置室)能实现铝渣的物理隔离,这在钢铁行业配套中非常关键。
-
敲定合同:10月底,双方正式签订交钥匙工程合同(EPC),约定交货期为 3.5 个月。
-
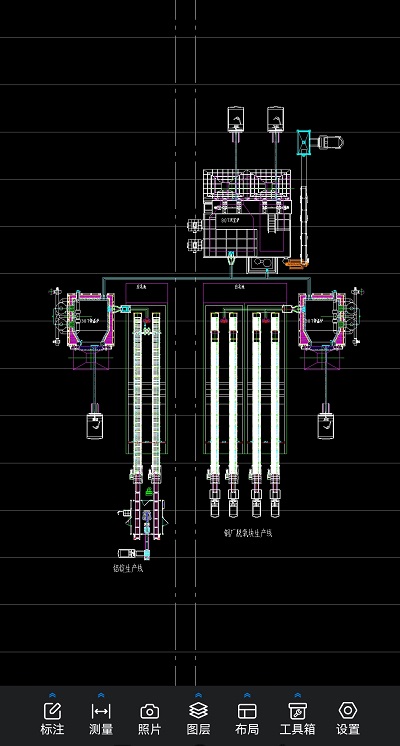
最终落地的方案图
三、 生产制造与备件采购(2017年11月 – 2018年2月)
这期间,南通研宝海安工厂进入了紧张的生产阶段。作为甲方,我特意飞去江苏南通验了厂,看到了他们严谨的备件供应链:
-
核心燃烧器:采用进口品牌点火电极和电磁阀,确保零下环境冷启动时不卡顿。
-
耐火材料:这是炉子的“命”。他们采购了进口高铝低水泥耐火浇注料(用于炉底)和抗铝液侵蚀的抗渗浇注料(用于渣线层)。
-
钢结构件:炉体钢板在研宝车间完成了下料、坡口焊接和抛丸除锈,防止在漫长的海运和陆运中受潮生锈。
因为中间隔着2018年春节,正月十五一过,2月底,设备在我们哈尔滨的车间顺利落地。
四、 极寒天气的安装与调试(2018年3月 – 5月)
这是最惊心动魄的环节。哈尔滨的三、四月份,倒春寒依然能到零下十几度。
-
3月份安装期:研宝派来了8个人的安装突击队。现场最大的挑战是水、气管道防冻。研宝的师傅把所有外露水管全部包上了电伴热带和加厚橡塑海绵。安装期间,因为气温太低,焊工爬上炉顶焊接时,还要用手提喷灯边预热边焊,确保焊缝不出现冷裂纹。
-
4月中旬烘炉期:耐火浇注料刚打结完,内部全是水分。如果在东北直接点火,炉体直接炸裂。研宝的张总亲自下发了烘炉曲线:第一段控制在150℃保温48小时,把游离水蒸干;第二段用24小时慢慢升温到 350℃;第三段才敢推到 850℃的作业温度。整整烘了 6 天。
-
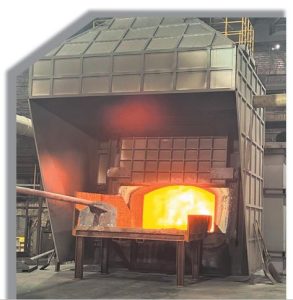
5月1日投料:那天正式投料,看着蓝色的火焰在蓄热烧嘴中稳定燃烧,PLC 屏幕上温度稳稳升起。
五、 真实运行数据(半年后复盘)
这大半年的运行,证明了当初选研宝是对的。实测数据:
-
熔化率:稳定在 4.5吨/小时,完全跟得上我们连续铸造的节拍。
-
极寒保温能力:有了双层保温,即便哈尔滨室外零下20度,静置室的铝液温降一晚上也不超过 15℃,第二天早班随时能出汤。
-
环保指标:采用蓄热式低氮燃烧技术,氮氧化物排放实测 低于 120mg/m³,完美避开环保红线。
-
金属烧损:控制在 1.3% 左右,我们算过一笔账,单这半年省下的铝料钱,都快够买一台投料机了。
王总的总结与选型避坑建议
作为甲方,我的经验是:
-
一定要找懂现场设计的厂家:只看个炉子吨位就报价的,绝对不靠谱。必须要像研宝这样,来现场画图纸、选车间、规划烟道。
-
极寒地区的“防冻”是核心竞争力:不要迷信南方厂家的常规款,东北的冬天会教做事。买炉子,一定要问清管道防冻方案和耐火材料的低温烘干曲线!
-
看备件采购渠道:连一个电磁阀、一根电缆都不愿意用名牌的厂家,炉子也不会做得精细。
如果你也是在东北地区,或者面临高纯铝合金熔炼、保温的问题,可以看看我们购买的这款 南通研宝双室熔铝炉 的详细参数,或者直接联系张总,他们团队确实有两把刷子。