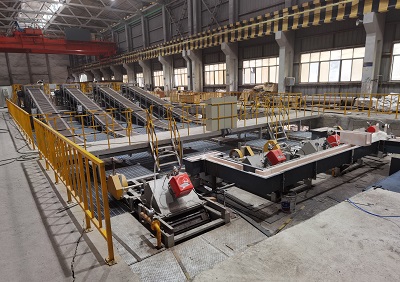
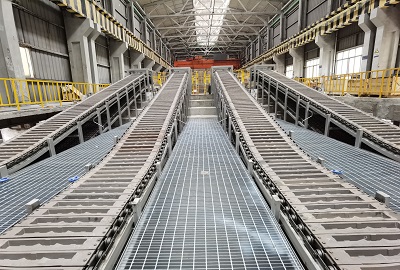
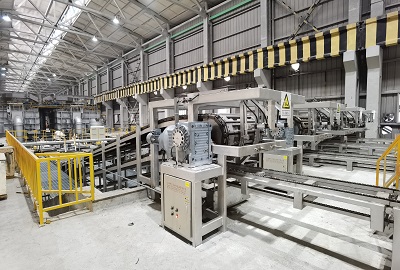
| 设备型号: | YB-LZ(按产能与锭重定制) |
|---|---|
| 设备长度: | 16m - 25m(按车间布局定制) |
| 模具数量: | 216 - 330 条 |
| 铸模材质: | 球墨铸铁 |
| 单锭重量: | 5KG / 6KG / 7KG / 15KG(可定制) |
| 铸造速度: | 0 - 3.4 m/min(变频无级调速) |
| 额定产能: | 6.5 - 15 吨/小时 |
| 脱模方式: | 自动抱紧脱模机构 |
| 脱模率: | ≥ 99% |
| 冷却方式: | 水喷淋冷却 / 模底过水冷却 |
| 配套功能: | 自动烘模加热器、链条自动加油机 |
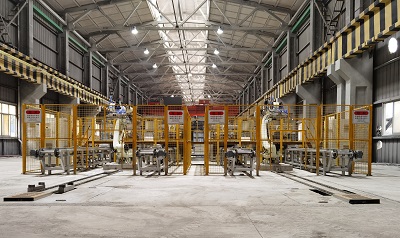
| 后道对接: | 可直连机器人码垛机 / 自动打捆机 |
在铝锭铸造环节,很多企业把注意力放在熔炼炉上,却忽略了一个事实:铸锭机才是决定铝锭“卖相”和“隐性损耗”的最后一道关口。 一台状态不佳的铸锭机,会在不知不觉中吃掉你的利润——表面水波纹导致客户压价、脱模不畅造成铝锭变形回炉、锭重波动引发称重纠纷、人工扶锭和搬运带来的高温安全风险,每一项都是真金白银的流失。
南通研宝智能装备的全自动链式铸锭机,正是围绕这四个“隐性成本”来设计的。
第一,解决“水波纹”,让铝锭表面光洁度成为卖点。 铝锭表面的同心圆状或泡状水波纹,根源在于输送链运行不平稳和浇铸温度/流量波动。我们采用变频无级调速驱动输送链,速度可在 0-3.4 m/min 之间自由设定,传动刚性显著增强,链速波动被压制到极低水平。配合铝液自动分配鼓,每个铸模的浇铸量保持恒定,从源头减少了因铝液流量不稳导致的表面缺陷。铝锭出模后表面光洁,无明显水波纹,在贸易环节中天然具备更好的议价基础。
第二,把脱模率从行业“及格线”拉到“优秀线”。 国内不少同类型设备的脱模率长期徘徊在 85%-90%,意味着一批铝锭里总有一部分需要人工敲打或回炉,既损失金属又增加人工。研宝采用自动抱紧脱模机构,脱模率稳定在 99%以上,铝锭脱模干净利落,极少出现粘模、变形或需要二次处理的情况。对于日产数十吨的产线来说,这一个百分点的提升,一年累积下来的金属回收价值相当可观。
第三,锭重均匀,从源头减少称重争议。 铝液自动分配鼓与铸锭机链速同步运行,保证每个铸模内的铝液充填量一致。5KG、6KG、7KG、15KG 等规格均可按客户需求定制模具,同一批次铝锭的单重偏差被控制在极小范围内。对于以“按重量计价”的铝锭产品来说,锭重均匀直接意味着交付信誉和复购率。
第四,为“无人化后道”铺路。 铸锭机不是孤立设备。研宝在设备设计阶段就考虑了与后道机器人码垛机的节拍匹配。脱模后的铝锭(温度约 180-230℃)经由输送线平稳过渡,可直接进入机器人抓取工位,实现从浇铸、冷却、脱模到码垛的全流程自动化。人工不再需要站在高温铸锭线旁扶锭、搬锭,单班可减少 4-6 名高温作业岗位。
此外,设备标配自动烘模加热器,浇铸前对模具进行预热,避免冷模接触铝液时因温差过大造成模具热裂损伤,延长球墨铸铁模具的使用寿命;链条自动加油机则在运行中持续为链条提供润滑,减少链条爬行和磨损,保障长期运行的稳定性。
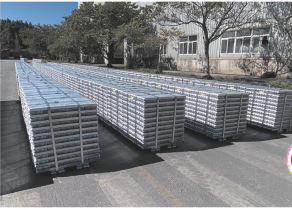
客户背景:该企业以变形铝合金圆棒和铝锭为主产品,原有半自动铸造设备产能卡在 8 吨/小时,后道脱模和搬运依赖人工,高温岗位招工困难,铝锭表面水波纹问题也多次被下游客户反馈。
解决方案:南通研宝为其配置了 25 米链式铸锭机(330 条球墨铸铁模具),配套铝液自动分配鼓与变频调速系统,后道直连机器人码垛机与自动打捆机。
运行数据:投产稳定后,实际产能达到 12-15 吨/小时,脱模率稳定在 99%以上,铝锭表面水波纹缺陷基本消除。后道人工从 6 人缩减至 2 人巡检,单班减少 4 个高温重体力岗位。客户反馈,铝锭外观质量提升后,下游贸易商的复购率有明显改善。
获取链式铸锭机详细技术方案、产能测算或预约工厂实地考察:
🏢 工厂地址:江苏省南通市海安市西场街道纬一路158号
📱 业务专线:13328057217(胡总)
📧 电子邮箱:hunianshu@smeltpro.com
如需了解配套的机器人码垛机与自动打捆机方案,可同时咨询整线配置。欢迎携带铝锭样品或产能目标来厂试机,我们按实际物料给出链速、模具数量和冷却方案。
采购链式铸锭机,吨位和价格只是表面参数。以下几个指标,决定了设备投产后能不能真正“省心”。
一看产能与炉子是否匹配。 铸锭机的产能(吨/小时)必须与前端熔炼炉的出液节奏对齐。根据 GB/T 34642-2017 对铝锭连续铸造机组的划分,5-15 吨/小时属于中型机组区间。如果熔炼炉出液量波动大,建议选择变频调速范围宽、链速调节响应快的机型,避免“炉子等铸机”或“铸机等炉子”造成的铝液温降损失。
二看脱模方式,而不是只看脱模率数字。 脱模率 99% 和 100% 之间的差距,在纸面上很小,在车间里却是“偶尔需要人工敲一下”和“完全不用管”的区别。重点看脱模机构是气动敲击还是机械抱紧式。抱紧式脱模对铝锭本体的冲击更小,铝锭棱角完整度更好,更适合对外观有要求的重熔用铝锭或合金锭生产。
三看链条润滑和维护设计。 铸锭机链条处于高温、多铝尘的工况,润滑不良会导致链条爬行、抖动加剧,进而影响铝锭表面质量。标配自动加油机的机型,在长期运行中的链条寿命和铸锭稳定性明显优于需要人工定期抹油的设备。选型时可以要求厂家提供链条润滑方案和易损件更换周期说明。
四看“后道接口”是否预留。 如果你计划在未来 1-2 年内上机器人码垛或自动打捆,铸锭机的出锭高度、输送线速度和 PLC 通讯接口都需要提前匹配。事后改造一台已经投运的铸锭机去对接机器人,成本远高于选型时就选择“可直连码垛”的机型。